I. Tooraine valmistamine (kohandatud koostis)
Kolm põhitoormaterjalide kategooriat on täpselt proportsionaalsed vastavalt töötingimustele:
Kummi toorained
Aluskumm (Natural Rubber/NR, SBR, EPDM, NBR) + Tugevdavad ained (tahm, ränidioksiid) + Vulkaniseerimissüsteem (väävel, kiirendid) + Funktsionaalsed lisandid (antioksüdandid, kulumiskindlad ained, leegiaeglustid, plastifikaatorid).
Eristatakse kasutusala järgi: ülemise katte kumm (kulumis- ja löögikindlus), põhjakatte kumm (madal hõõrdumine) ja südamiku/kooriku kumm (spetsiaalselt karkassi külge kinnitamiseks).
Karkassi alusmaterjalid
Kangasüdamik: polüester (EP), nailon (NN) või puuvillane lõuend; tagab suure tugevusega mitmekihilise kandevõime.
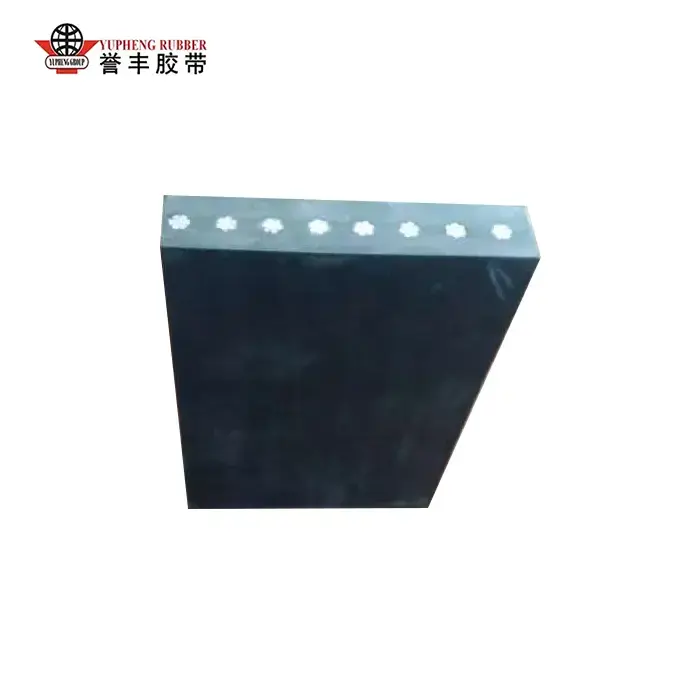
Terasnööri südamik: tsingitud terasest nöörid; mõeldud pikamaa kõrgepingeliste kaevandusrakenduste jaoks.
Sideained
RFL-i kastmislahus (resortsinool-formaldehüüd-lateks): hoiab ära kummi ja kanga- või terasnööride vahelise delaminatsiooni.
II. Segamisprotsess (kummisegu valmistamine; määrab põhiomadused)
Toorained kaalutakse ja juhitakse suletud sisemissegistisse; segunemine toimub kõrgel temperatuuril (120–160 °C) ja kõrgel rõhul 10–15 minutit, et tagada tahma ja lisandite täielik hajutamine aluskummi sees, vältides aglomeratsiooni või enneaegset vulkaniseerumist (kõrbemist).
Ühend juhitakse lahtisesse veskisse edasiseks segamiseks ja jahutamiseks, et leevendada sisemisi pingeid.
Lehtmismasin pressib segu kindla paksusega lehtedeks; need jahutatakse ja lastakse 4–24 tundi seista/küpseda, et stabiliseerida plastilisus.
Proove testitakse kõvaduse, tõmbetugevuse ja nakketugevuse suhtes; nõuetele mittevastavad partiid töödeldakse uuesti, samal ajal kui kvalifitseeritud lehti säilitatakse kategooriate kaupa edaspidiseks kasutamiseks.
III. Karkassi eeltöötlus (oluline sidemetugevuse suurendamiseks)
1) Kanga lõuendi eeltöötlus
Lõuend tasandatakse ja tolmust eemaldatakse, seejärel kastetakse RFL-i kastmispaaki ja kuivatatakse; see moodustab lõuendikiudude pinnale siduva kile, mis takistab hilisemat delaminatsiooni või eraldumist. 2) Teraskaabli eeltöötlus
Tsingitud teraskaablid läbivad rasva- ja roostetustamise, millele järgneb fosfaatimine, et luua kare fosfaadikiht, mis suurendab oluliselt läbitungivat nakkumist südamiku kummiga; Järgmiseks sammuks valmistudes sirgendatakse kõik kaablid ühtlase pinge all.
IV. Kalender + vormimine (kihiline kokkupanek rohelise vöö valmistamiseks)
Valik A: Kangast südamikkonveierilintmoodustamine
Kummi katmine nelja rulliga kalandriga: eeltöödeldud lõuend läbib kalandreerimisrulle konstantsel kiirusel, mõlemale küljele kantakse ühtlaselt õhuke kiht kummist, et saada ühe- või kahepoolne kummeeritud kangas;
Mitmekihiline kokkupanek: kummeeritud kangakihid on joondatud ja virnastatud vastavalt kujundusele (nt 3, 4 või 5 kihti), kihtide vahele kantakse õhuke kummist kate, et eemaldada kinni jäänud õhk;
Alumine ja ülemine kattekiht kantakse peale (pealmine kiht on kulumiskindel) ja servakummi külgede tihendamiseks;
Külmpressimisrullid tihendavad sõlme, et kõrvaldada õhumullid ja kortsud, tekitades vulkaniseerimata rohelise vöö.
Valik B: terastross-südamikuga konveierilindi vormimine (kõrge tugevusega rakendus)
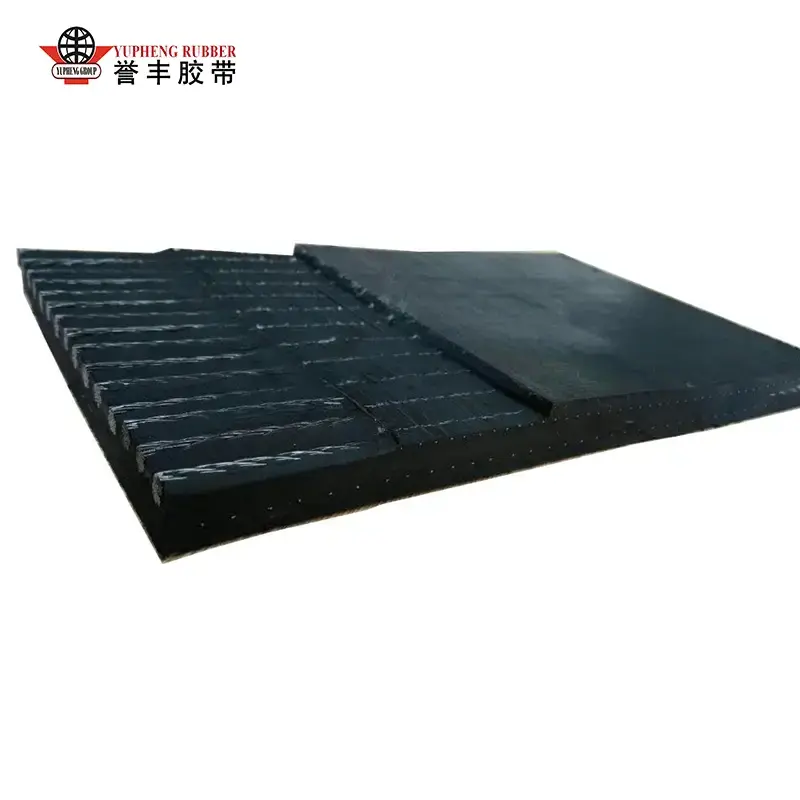
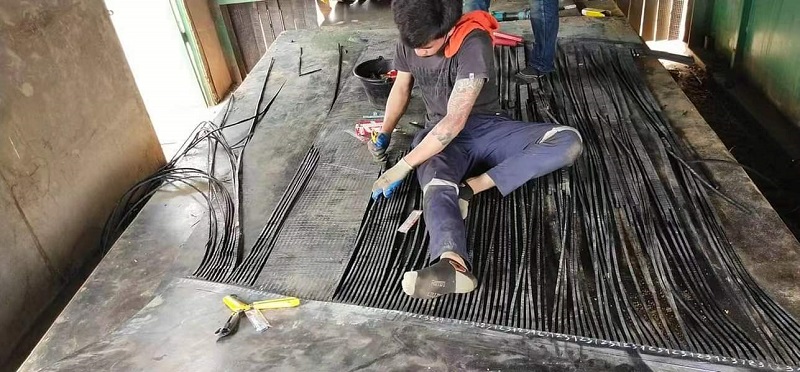
Vormimislauale on paigutatud mitu teraskaablit võrdsete intervallidega ja pideva pingega, et tagada koormuse ühtlane jaotus;
Paigaldatakse alumine südamikukummi kiht, kaablid asetatakse tasapinnaliselt kummi sisse ja kaablite vahede täitmiseks kantakse vahepealne täitekummikiht;
Kantakse peale paksendatud ülemine ja alumine kattekummikiht ning külgmised servatihenduskumm;
Vaakumkülmpressimine tugevdab koostu, vältides õhutaskute teket või villide tekkimist kaablite ja kummi vahele.
Spetsiaalsed tuletistooted
Külgseinad, klambrid ja mustrilised kummilehed paigaldatakse vormimise ajal üheaegselt, et saada integreeritud libisemisvastane või järsu kaldega pooltootedkonveierilindid.
V. Vulkaniseerimine (südamiku kõvenemise protsess; püsiv kummist ristsidumine)
Vulkaniseerimine on kriitiline samm, mis muudab "pehme toorkummist tooriku" ülitugevaks valmistooteks. Kasutatakse kahte peamist tüüpi seadmeid:
Tasapinnaline vulkaniseerimispress (partiiprotsess; väikese kuni keskmise laiuse või spetsiaalsete rihmade jaoks)
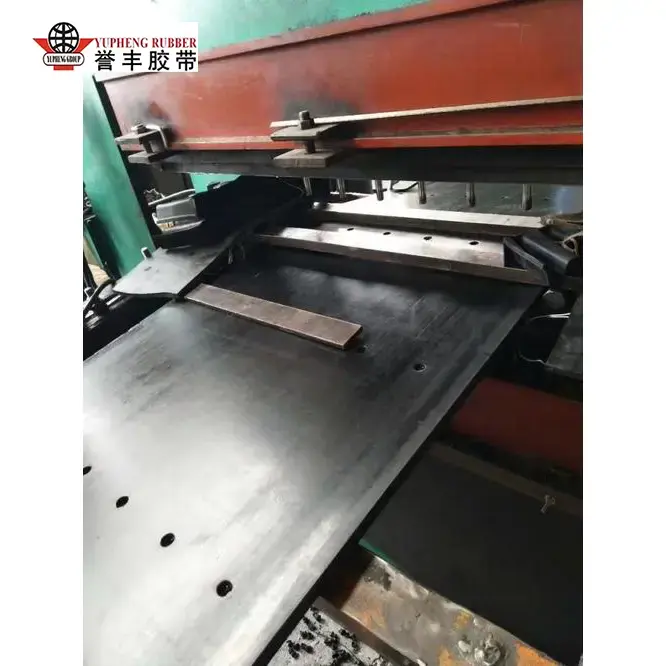
Vöö toorik asetatakse mitmekihiliste soojendusega plaatide vahele. Protsessi tingimused: temperatuur 140–160°C, rõhk 1,5–3 MPa ja vulkaniseerimisaeg sõltuvalt paksusest 15–60 minutit. Kõrgel temperatuuril ja rõhul ristseostuvad kummimolekulid, sulatades kummikihid ja tugevdusstruktuuri ühtseks tervikuks.
Pidev trummelvulkanisaator (pika vahemaa standardsete lamedate rihmade masstootmine)
Terasrihm tõmbab rihmatoorikut pidevalt konstantsel kiirusel üle kuumutatud rõhu all oleva trumli, et tagada katkematu vulkaniseerimine. See meetod sobib pikkade (kilomeetrite pikkuste) konveierilintide jaoks, tagades ühtlase paksuse ja sektsioonide liigeste puudumise.
Pärast vulkaniseerimist läbib vöö aeglase, järk-järgulise jahutusprotsessi, et vältida soojuspaisumisest ja kokkutõmbumisest põhjustatud pragunemist või deformatsiooni.
VI. Järeltöötlus ja viimistlus
Jahutus ja seadistamine: Õhk- või vesijahutus temperatuuri täielikuks alandamiseks ja sisemiste vulkaniseerimispingete leevendamiseks;
Servade kärpimine: üleliigse välgu/jääkide eemaldamine mõlemalt küljelt, et standardida vöö laiust;
Pinnatöötlus: lihvimine, poleerimine ja märgistamine (trükimudel, tugevusaste, spetsifikatsioonid ja tootmiskuupäev);
Spetsiaalne töötlemine: perforeerimine, teatud pikkusteks lõikamine ja valmis vuukide kuumliitmine vastavalt vajadusele.
-